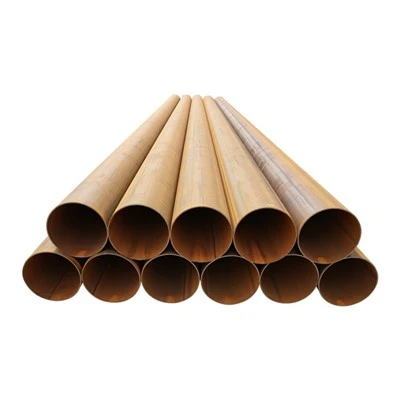
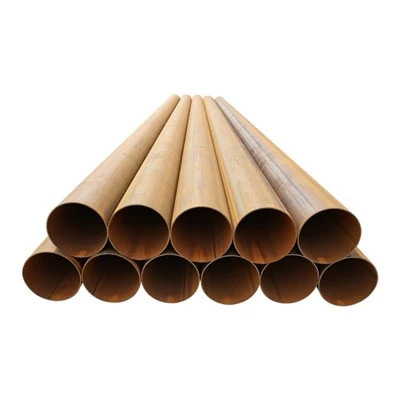
विद्युत प्रतिरोध वेल्डेड कार्बन स्टील पाइप का व्यापक रूप से संरचनात्मक प्रणालियों, तेल और गैस परिवहन, जल पाइपलाइन और मैकेनिकल इंजीनियरिंग में उपयोग किया जाता है। जलमग्न चाप वेल्डेड पाइपों के विपरीत, जो भराव धातु और फ्लक्स सुरक्षा पर निर्भर होते हैं, ईआरडब्ल्यू पाइप उच्च आवृत्ति विद्युत प्रतिरोध वेल्डिंग के माध्यम से उत्पादित होते हैं, जो गति, परिशुद्धता और नियंत्रित गर्मी इनपुट की विशेषता वाली प्रक्रिया है। विनिर्माण मार्ग सीधे वेल्ड अखंडता, आयामी सटीकता और यांत्रिक प्रदर्शन को प्रभावित करता है। मुख्य उत्पादन चरणों को समझना और वे एलएसएडब्ल्यू और एसएसएडब्ल्यू वेल्डिंग विधियों से कैसे भिन्न हैं, पाइप की गुणवत्ता और अनुप्रयोग उपयुक्तता के मूल्यांकन के लिए आवश्यक है।
कच्चा माल तैयार करने और बनाने की विधि
स्टील का तार चयन और तैयारी
ईआरडब्ल्यू पाइप हॉट रोल्ड स्टील कॉइल्स से निर्मित होते हैं। कॉइल की रासायनिक संरचना और यांत्रिक गुणों को आवश्यक पाइप ग्रेड के अनुसार नियंत्रित किया जाता है। बनाने से पहले, समान चौड़ाई और चिकनी सतहों को सुनिश्चित करने के लिए कॉइल किनारों को ट्रिम किया जाता है, जो वेल्ड सीम गुणवत्ता के लिए महत्वपूर्ण हैं।
फिर पट्टी को खोल दिया जाता है और लगातार एक फॉर्मिंग मिल में डाला जाता है। प्लेट आधारित पाइप निर्माण के विपरीत, ईआरडब्ल्यू उत्पादन अत्यधिक स्वचालित और निरंतर है, जिससे उच्च उत्पादन दक्षता प्राप्त होती है।
ठंड का ट्यूबलर आकार में बनना
बनाने की प्रक्रिया में कई रोल स्टैंड होते हैं जो धीरे-धीरे सपाट पट्टी को गोलाकार आकार में मोड़ते हैं। विकृति उत्तरोत्तर घटित होती है, जिससे अवशिष्ट तनाव एकाग्रता न्यूनतम हो जाती है। जब तक पट्टी वेल्डिंग स्टेशन तक पहुंचती है, शीर्ष पर एक संकीर्ण V{2}}आकार का उद्घाटन बनाने के लिए किनारों को सटीक रूप से संरेखित किया जाता है।
गठन की सटीकता सीधे वेल्ड सीम संरेखण और आयामी सहिष्णुता को प्रभावित करती है। आधुनिक मिलें लगातार गोलाई और दीवार की मोटाई के वितरण को सुनिश्चित करने के लिए स्वचालित किनारे की स्थिति और व्यास नियंत्रण प्रणाली का उपयोग करती हैं।
निम्नलिखित तालिका ईआरडब्ल्यू विनिर्माण में मुख्य चरणों की रूपरेखा प्रस्तुत करती है।
| उत्पादन चरण | प्रक्रिया विवरण | तकनीकी उद्देश्य | गुणवत्ता प्रभाव |
|---|---|---|---|
| कुंडल तैयारी | किनारों को काटना और समतल करना | एकसमान पट्टी ज्यामिति | स्थिर वेल्ड सीम |
| प्रगतिशील गठन | मल्टी-रोल कोल्ड बेंडिंग | बेलनाकार आकार | आयामी सटीकता |
| उच्च-आवृत्ति वेल्डिंग | विद्युत प्रतिरोध फोर्जिंग | सीवन बंधन | संरचनात्मक अखंडता |
| आकार देना और सीधा करना | व्यास अंशांकन | अंतिम आयाम नियंत्रण | सहनशीलता का अनुपालन |
| निरीक्षण एवं परीक्षण | एनडीटी और हाइड्रोस्टैटिक परीक्षण | दोष का पता लगाना | सेवा विश्वसनीयता |
यह संरचित अनुक्रम दक्षता और दोहराए जाने योग्य गुणवत्ता नियंत्रण सुनिश्चित करता है।


उच्च-आवृत्ति विद्युत प्रतिरोध वेल्डिंग सिद्धांत
वेल्डिंग तंत्र
ईआरडब्ल्यू उत्पादन की परिभाषित विशेषता उच्च आवृत्ति विद्युत प्रतिरोध वेल्डिंग है। उच्च आवृत्ति धारा, आमतौर पर 100-500 किलोहर्ट्ज़ की सीमा में, संरेखित पट्टी किनारों पर पेश की जाती है। विद्युत धारा त्वचा प्रभाव के कारण धातु की सतह पर प्रवाहित होती है और निकटता प्रभाव के कारण किनारों पर केंद्रित होती है।
चूंकि संपर्क बिंदु पर प्रतिरोध तीव्र स्थानीय गर्मी उत्पन्न करता है, किनारे मिलीसेकंड के भीतर प्लास्टिक के तापमान तक पहुंच जाते हैं। फिर निचोड़ रोल द्वारा यांत्रिक दबाव लागू किया जाता है, जिससे भराव धातु को शामिल किए बिना गर्म किनारों को एक साथ जोड़ दिया जाता है। अतिरिक्त पिघला हुआ पदार्थ फ्लैश के रूप में बाहर निकाल दिया जाता है और बाद में हटा दिया जाता है।
यह ठोस अवस्था फोर्जिंग तंत्र ठीक से नियंत्रित होने पर मूल सामग्री के समान धातुकर्म निरंतरता के साथ एक वेल्ड बनाता है।
हीट इनपुट और दक्षता
आर्क वेल्डिंग विधियों की तुलना में, उच्च आवृत्ति प्रतिरोध वेल्डिंग कम समग्र ताप इनपुट का परिचय देती है। संकीर्ण ताप प्रभावित क्षेत्र और कम तापन समय अनाज के मोटे होने और अवशिष्ट तनाव संचय को कम करता है। यह वेल्ड सीम में लगातार यांत्रिक गुणों में योगदान देता है।
गर्मी का नियंत्रण-प्रभावित क्षेत्र (HAZ)
HAZ प्रबंधन का महत्व
ऊष्मा प्रभावित क्षेत्र वेल्ड सीम से सटे क्षेत्र है जहां थर्मल एक्सपोज़र के कारण सूक्ष्म संरचना बदल जाती है। ईआरडब्ल्यू पाइपों में, एचएजेड नियंत्रण महत्वपूर्ण है क्योंकि अत्यधिक गर्मी से अनाज की वृद्धि, कठोरता में बदलाव या कठोरता में कमी हो सकती है।
क्योंकि ईआरडब्ल्यू वेल्डिंग तेजी से और बिना भराव सामग्री के होती है, एचएजेड आमतौर पर जलमग्न आर्क वेल्डिंग प्रक्रियाओं की तुलना में संकीर्ण होता है। हालाँकि, अनुचित पैरामीटर नियंत्रण से अधूरा संलयन या अत्यधिक सख्त हो सकता है।
HAZ को प्रभावित करने वाले प्रक्रिया पैरामीटर
मुख्य चर में वेल्डिंग वर्तमान आवृत्ति, पावर इनपुट, निचोड़ दबाव और लाइन गति शामिल हैं। उच्च आवृत्ति किनारे हीटिंग एकाग्रता में सुधार करती है और गर्मी प्रवेश गहराई को कम करती है। वर्तमान और यांत्रिक दबाव का सटीक सिंक्रनाइज़ेशन एक समान बंधन सुनिश्चित करता है।
माइक्रोस्ट्रक्चर को सामान्य करने और अवशिष्ट तनाव को दूर करने के लिए, विशेष रूप से उच्च शक्ति वाले पाइपलाइन अनुप्रयोगों के लिए, पोस्ट{0}वेल्ड हीट ट्रीटमेंट को कुछ ग्रेड में लागू किया जा सकता है।
एलएसएडब्ल्यू और एसएसएडब्ल्यू वेल्डिंग विधियों के साथ तुलना
वेल्डिंग तकनीक में अंतर
एलएसएडब्ल्यू और एसएसएडब्ल्यू पाइप जलमग्न आर्क वेल्डिंग का उपयोग करते हैं, एक संलयन वेल्डिंग प्रक्रिया जो भराव धातु और दानेदार प्रवाह को नियोजित करती है। चाप फ्लक्स के नीचे डूबा हुआ है, जो परिरक्षण और गहरी पैठ प्रदान करता है। इस प्रक्रिया में आम तौर पर कई वेल्ड पास शामिल होते हैं, विशेष रूप से मोटी दीवार वाले पाइपों के लिए।
इसके विपरीत, ईआरडब्ल्यू भराव धातु के बिना प्रतिरोध हीटिंग और फोर्जिंग दबाव पर निर्भर करता है। वेल्ड चाप पिघलने के बजाय ठोस चरण बंधन के माध्यम से बनाया जाता है।
संरचनात्मक और परिचालन संबंधी निहितार्थ
क्योंकि LSAW मोटी स्टील प्लेटों और गहरी पैठ वेल्डिंग का उपयोग करता है, यह भारी दीवार मोटाई और उच्च दबाव वाली पाइपलाइनों के लिए उपयुक्त है। SSAW, जो जलमग्न आर्क वेल्डिंग का भी उपयोग करता है, लेकिन एक सर्पिल सीम के साथ, स्टील कॉइल से बड़े -व्यास के उत्पादन की अनुमति देता है। हालाँकि, सर्पिल सीम कुल वेल्ड लंबाई बढ़ाता है, जिसके लिए व्यापक निरीक्षण की आवश्यकता होती है।
ईआरडब्ल्यू पाइप आम तौर पर बेहतर आयामी सटीकता और तेज उत्पादन गति प्रदान करते हैं, जिससे वे छोटे और मध्यम व्यास के लिए लागत प्रभावी हो जाते हैं। हालाँकि, दीवार की मोटाई क्षमता आमतौर पर एलएसएडब्ल्यू की तुलना में कम है।
निम्न तालिका कोर वेल्डिंग अंतरों का सारांश प्रस्तुत करती है।
| पैरामीटर | ईआरडब्ल्यू | एलएसएडब्ल्यू | सॉ |
|---|---|---|---|
| वेल्डिंग विधि | उच्च-आवृत्ति प्रतिरोध | जलमग्न चाप (अनुदैर्ध्य) | जलमग्न चाप (सर्पिल) |
| भराव धातु | उपयोग नहीं किया | इस्तेमाल किया गया | इस्तेमाल किया गया |
| ऊष्मा इनपुट | कम | मध्यम से उच्च | मध्यम |
| HAZ चौड़ाई | सँकरा | व्यापक | व्यापक |
| उपयुक्त दीवार की मोटाई | मध्यम | मोटा | मध्यम से गाढ़ा |
| उत्पादन गति | उच्च | मध्यम | मध्यम |
यह तुलना प्रत्येक प्रक्रिया की विशिष्ट धातुकर्म और परिचालन विशेषताओं पर प्रकाश डालती है।
गुणवत्ता आश्वासन और अंतिम प्रसंस्करण
वेल्डिंग के बाद, सटीक व्यास और गोलाई प्राप्त करने के लिए ईआरडब्ल्यू पाइप साइजिंग रोल से गुजरते हैं। ऑनलाइन नॉनडिस्ट्रक्टिव परीक्षण, आमतौर पर अल्ट्रासोनिक निरीक्षण, वेल्ड अखंडता की पुष्टि करता है। हाइड्रोस्टैटिक दबाव परीक्षण रिसाव प्रतिरोध और संरचनात्मक प्रदर्शन की पुष्टि करता है।
सतह की फिनिशिंग, सीधा करना और आवश्यक लंबाई तक काटना प्रक्रिया को पूरा करता है। अंतिम उत्पाद आयामी स्थिरता, विश्वसनीय वेल्ड गुणवत्ता और कुशल विनिर्माण अर्थशास्त्र को जोड़ता है।
निष्कर्ष
की विनिर्माण प्रक्रियाईआरडब्ल्यू कार्बन स्टील पाइपउच्च आवृत्ति विद्युत प्रतिरोध वेल्डिंग पर केंद्रित है, जो न्यूनतम ताप इनपुट और उच्च उत्पादन दक्षता के साथ एक जाली अनुदैर्ध्य सीम का उत्पादन करता है। प्रगतिशील शीत गठन सटीक ज्यामिति सुनिश्चित करता है, जबकि वेल्डिंग मापदंडों का सटीक नियंत्रण एक संकीर्ण और स्थिर गर्मी प्रभावित क्षेत्र को बनाए रखता है। एलएसएडब्ल्यू और एसएसएडब्ल्यू पाइपों की तुलना में, जो भराव धातु के साथ जलमग्न आर्क वेल्डिंग पर निर्भर हैं, ईआरडब्ल्यू छोटे से मध्यम व्यास के लिए तेजी से उत्पादन और उत्कृष्ट आयामी परिशुद्धता प्रदान करता है। इन प्रक्रिया अंतरों को समझने से इंजीनियरों को दबाव आवश्यकताओं, व्यास सीमा और आर्थिक विचारों के आधार पर उपयुक्त पाइप प्रकार का चयन करने में मदद मिलती है, जिससे विविध औद्योगिक वातावरण में सुरक्षित और कुशल अनुप्रयोग सुनिश्चित होता है।