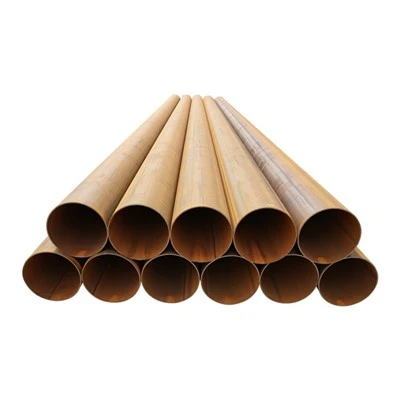
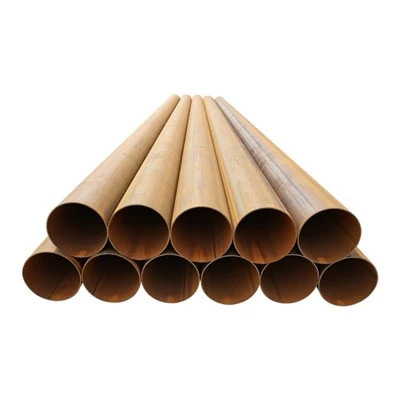
LSAW स्टील पाइप का निर्माण प्लेट निरीक्षण, किनारे की तैयारी, गठन, वेल्डिंग, परीक्षण, आकार और परिष्करण के नियंत्रित अनुक्रम के माध्यम से किया जाता है। ईआरडब्ल्यू स्टील पाइप की तुलना में, एलएसएडब्ल्यू का उत्पादन स्टील प्लेट से शुरू होता है और नियंत्रित आयामों और दीवार की मोटाई के साथ बड़े व्यास वाले स्टील पाइप का उत्पादन करने के लिए अनुदैर्ध्य जलमग्न आर्क वेल्डिंग का उपयोग करता है।
बड़े बुनियादी ढांचे, जल संचरण, तेल और गैस, पाइलिंग और औद्योगिक परियोजनाओं के लिए, उत्पादन का हर चरण अंतिम पाइप गुणवत्ता को प्रभावित कर सकता है। इसलिए वेल्ड अखंडता, आयामी सटीकता, यांत्रिक प्रदर्शन और ट्रेसबिलिटी को नियंत्रित करने के लिए एक उचित रूप से संगठित विनिर्माण प्रक्रिया आवश्यक है।
LSAW स्टील पाइप का निर्माण कैसे किया जाता है?
मुख्य एलएसएडब्ल्यू उत्पादन प्रक्रिया को कई जुड़े चरणों में विभाजित किया जा सकता है, जो आने वाली स्टील प्लेट निरीक्षण से शुरू होती है और आवश्यकता पड़ने पर अंतिम निरीक्षण और कोटिंग के साथ समाप्त होती है। हुआयांग स्टील पाइप में, विनिर्माण प्रक्रिया को बड़े -व्यास वाले सीधे सीम वेल्डेड स्टील पाइप के लिए डिज़ाइन किया गया है, जिसमें उत्पादन क्षमताएं शामिल हैंΦ406.4–Φ2,800 मिमी, दीवार की मोटाई7-50 मिमी, और लंबाई6–12.5 m.
सटीक प्रक्रिया अनुक्रम और निरीक्षण आवश्यकताएं लागू मानक, स्टील ग्रेड, पाइप आयाम और ग्राहक विनिर्देश के अनुसार भिन्न हो सकती हैं।
1. स्टील प्लेट निरीक्षण
एलएसएडब्ल्यू पाइप के लिए स्टील प्लेट प्राथमिक कच्चा माल है, इसलिए बनाने से पहले इसकी गुणवत्ता सत्यापित की जानी चाहिए। आने वाली प्लेटों की जांच खरीद विनिर्देश के अनुसार की जाती है, जिसमें आयाम, सतह की स्थिति, पहचान, रासायनिक संरचना और यांत्रिक गुण शामिल हैं।
प्लेट में आंतरिक असंतुलन की पहचान करने के लिए लागू मानक और निरीक्षण योजना के अनुसार अल्ट्रासोनिक परीक्षण भी किया जा सकता है। उचित प्लेट निरीक्षण कच्चे माल में दोषों को बाद के निर्माण और वेल्डिंग कार्यों में ले जाने से रोकने में मदद करता है।
2. प्लेट एज मिलिंग
निरीक्षण के बाद, प्लेट किनारों को एज मिलिंग उपकरण का उपयोग करके संसाधित किया जाता है। यह ऑपरेशन आवश्यक प्लेट की चौड़ाई, किनारे की सीधीता और वेल्ड बेवल ज्यामिति स्थापित करता है।
अनुदैर्ध्य वेल्डिंग के लिए सटीक किनारे की तैयारी विशेष रूप से महत्वपूर्ण है। किनारे की स्थिति जोड़ के फिट होने, वेल्डिंग स्थिरता, पैठ और अंतिम वेल्ड प्रोफ़ाइल को प्रभावित करती है। बड़े व्यास वाले पाइप के लिए, इस स्तर पर आयामी नियंत्रण भी तैयार पाइप की सटीकता में योगदान देता है।
3. किनारे का पूर्व झुकना
प्लेट को एक बेलनाकार पाइप बनाने से पहले, इसके अनुदैर्ध्य किनारों को आवश्यक वक्रता स्थापित करने के लिए पहले से मोड़ दिया जाता है।
उपयुक्त पूर्व-झुकाव के बिना, प्लेट के किनारे मुख्य गठन ऑपरेशन के दौरान इच्छित गोलाकार ज्यामिति से मेल नहीं खा सकते हैं। इसलिए नियंत्रित पूर्व झुकने से किनारे के संरेखण में सुधार करने में मदद मिलती है और विचलन कम हो जाता है।
4. जेसीओई का गठन
JCOE बड़े व्यास वाले LSAW स्टील पाइप के लिए उपयोग की जाने वाली महत्वपूर्ण निर्माण विधियों में से एक है। प्लेट को धीरे-धीरे J आकार में दबाया जाता है, उसके बाद C आकार में और अंत में O आकार में दबाया जाता है।
एक ऐसी प्रक्रिया के विपरीत जो एक ऑपरेशन में पूरी प्लेट को मोड़ देती है, जेसीओई कई नियंत्रित गठन चरणों का उपयोग करता है। यह विरूपण को नियंत्रित करते हुए बड़ी स्टील प्लेटों को बेलनाकार पाइप अनुभागों में बदलने की अनुमति देता है।
O{0}}बनाने के बाद, पाइप में एक खुला अनुदैर्ध्य सीम होता है जो वेल्डिंग के लिए तैयार किया जाता है। वेल्डिंग चरण से पहले निर्माण प्रक्रिया को उपयुक्त गोलाई, व्यास और किनारे का संरेखण बनाए रखना चाहिए।
अनुदैर्ध्य सीम को कैसे वेल्ड किया जाता है?
5. प्री-वेल्डिंग
बनाने के बाद, अनुदैर्ध्य किनारों को संरेखित किया जाता है और अस्थायी रूप से पूर्व वेल्डिंग के माध्यम से जोड़ा जाता है। इसका उद्देश्य जलमग्न आर्क वेल्डिंग से पहले पाइप ज्यामिति और सीम संरेखण को बनाए रखना है।
उत्पादन लाइन और परियोजना आवश्यकताओं के आधार पर, पूर्व {{0}वेल्डिंग प्रक्रिया एक उपयुक्त स्वचालित वेल्डिंग विधि का उपयोग कर सकती है। इस स्तर पर स्थिर फिट महत्वपूर्ण है क्योंकि यह बाद की आंतरिक और बाहरी वेल्डिंग के लिए आधार प्रदान करता है।
6. आंतरिक जलमग्न आर्क वेल्डिंग
फिर आंतरिक सीम का उपयोग करके वेल्ड किया जाता हैजलमग्न आर्क वेल्डिंग, या SAW. इस प्रक्रिया में, वेल्डिंग चाप को दानेदार प्रवाह की एक परत के नीचे परिरक्षित किया जाता है। वेल्डिंग प्रणाली जमाव दक्षता बढ़ाने और नियंत्रित वेल्डिंग मापदंडों को बनाए रखने के लिए कई तारों का उपयोग कर सकती है।
आंतरिक वेल्डिंग अनुदैर्ध्य सीम के साथ पहला प्रमुख संरचनात्मक कनेक्शन उत्पन्न करती है। वेल्डिंग करंट, वोल्टेज, यात्रा गति, तार विन्यास, फ्लक्स और ताप इनपुट को अनुमोदित वेल्डिंग प्रक्रिया के अनुसार नियंत्रित किया जाना चाहिए।
7. बाहरी जलमग्न आर्क वेल्डिंग
आंतरिक वेल्डिंग के बाद, बाहरी सीम को जलमग्न आर्क वेल्डिंग का उपयोग करके वेल्ड किया जाता है। आंतरिक और बाहरी वेल्डिंग का संयोजन एक पूर्ण विकसित अनुदैर्ध्य वेल्डेड जोड़ प्रदान करता है।
डबल {{0} पक्षीय जलमग्न आर्क वेल्डिंग कई एलएसएडब्ल्यू उत्पादन प्रक्रियाओं की परिभाषित विशेषताओं में से एक है। वेल्डिंग मापदंडों का उचित नियंत्रण आवश्यक पैठ, वेल्ड ज्यामिति और यांत्रिक प्रदर्शन प्राप्त करने में मदद करता है।
वेल्डिंग के बाद क्या निरीक्षण किया जाता है?
एलएसएडब्ल्यू विनिर्माण में वेल्डिंग एक महत्वपूर्ण चरण है, इसलिए लागू मानक के अनुसार गैर-विनाशकारी परीक्षण को आम तौर पर उत्पादन प्रक्रिया में शामिल किया जाता है।
| उत्पादन चरण | मुख्य प्रक्रिया | मुख्य गुणवत्ता नियंत्रण |
|---|---|---|
| कच्चा माल | स्टील प्लेट की तैयारी | सामग्री की पहचान और प्लेट निरीक्षण |
| प्लेट की तैयारी | किनारा मिलिंग | चौड़ाई, सीधापन और बेवल ज्यामिति |
| पूर्व-बनाना | किनारा पहले से झुकना | किनारे की वक्रता और आयामी नियंत्रण |
| बनाने | जेसीओई का गठन | व्यास, गोलाई और सीम संरेखण |
| पूर्व-वेल्डिंग | अनुदैर्ध्य सीवन जुड़ना | फिट और वेल्ड की स्थिति |
| मुख्य वेल्डिंग | आंतरिक और बाह्य SAW | वेल्डिंग पैरामीटर और वेल्ड प्रोफ़ाइल |
| एनडीटी | सीवन निरीक्षण | यूटी, आरटी या अन्य निर्दिष्ट तरीके |
| विस्तार | पूर्ण-लंबाई आकार | बाहरी व्यास और गोलाई |
| हाइड्रोस्टेटिक परीक्षण | दबाव परीक्षण | दबाव धारण और रिसाव निरीक्षण |
| परिष्करण | बेवेलिंग समाप्त करें और अंतिम निरीक्षण करें | आयाम, सिरे, सतह और अंकन |
| कलई करना | संक्षारणरोधी उपचार | कोटिंग की मोटाई और अखंडता |


8. अल्ट्रासोनिक परीक्षण
अल्ट्रासोनिक परीक्षण का उपयोग आमतौर पर अनुदैर्ध्य वेल्ड और पाइप के निर्दिष्ट क्षेत्रों की जांच के लिए किया जाता है। निरीक्षण योजना के आधार पर, परीक्षण में वेल्ड और आसन्न बेस मेटल को शामिल किया जा सकता है।
बाद के विनिर्माण कार्यों के बाद, यह सत्यापित करने के लिए अतिरिक्त अल्ट्रासोनिक निरीक्षण की भी आवश्यकता हो सकती है कि कोई अस्वीकार्य असंतोष न रहे।
9. रेडियोग्राफिक परीक्षण
रेडियोग्राफिक परीक्षण अनुदैर्ध्य वेल्ड की आंतरिक स्थिति के बारे में अतिरिक्त जानकारी प्रदान कर सकता है। रेडियोग्राफ़िक परीक्षण की आवश्यकता वाली परियोजनाओं के लिए, लागू मानक और निरीक्षण प्रक्रिया के अनुसार औद्योगिक एक्स-रे सिस्टम का उपयोग किया जाता है।
अल्ट्रासोनिक और रेडियोग्राफिक परीक्षण का संयोजन खरीद विनिर्देश पर निर्भर करता है। प्रत्येक एलएसएडब्ल्यू परियोजना को बिल्कुल समान एनडीटी कार्यक्रम की आवश्यकता नहीं होती है, इसलिए उत्पादन से पहले निरीक्षण योजना की पुष्टि की जानी चाहिए।
LSAW पाइप का आकार और दबाव का परीक्षण कैसे किया जाता है?
10. व्यास विस्तार
वेल्डिंग और प्रारंभिक निरीक्षण के बाद, पाइप पूर्ण लंबाई के यांत्रिक विस्तार से गुजर सकता है। यह ऑपरेशन फॉर्मिंग और वेल्डिंग के दौरान उत्पन्न अवशिष्ट तनाव के वितरण को नियंत्रित करते हुए आयामी सटीकता और गोलाई में सुधार करने में मदद करता है।
बड़े व्यास वाले LSAW पाइप के लिए, बाद के परिवहन, फ़ील्ड वेल्डिंग, स्थापना और कनेक्शन के लिए निर्दिष्ट बाहरी व्यास और गोलाई को बनाए रखना महत्वपूर्ण है।
11. हाइड्रोस्टैटिक परीक्षण
लागू उत्पाद मानक या खरीद विनिर्देश के अनुसार आवश्यक होने पर हाइड्रोस्टैटिक परीक्षण का उपयोग किया जाता है। प्रत्येक पाइप को पानी से भरा जाता है और आवश्यक अवधि के लिए निर्दिष्ट परीक्षण दबाव के अधीन किया जाता है।
इसका उद्देश्य दबाव की अखंडता को सत्यापित करना और निर्धारित परीक्षण शर्तों के तहत रिसाव या अस्वीकार्य दोषों की पहचान करना है। परीक्षण दबाव, धारण समय और स्वीकृति मानदंड को मनमाने ढंग से चुने जाने के बजाय लागू मानक का पालन करना चाहिए।
अंतिम प्रसंस्करण के दौरान क्या होता है?
12. पाइप एंड बेवेलिंग
आवश्यक कनेक्शन और वेल्डिंग कॉन्फ़िगरेशन के अनुसार योग्य पाइपों को सिरों पर संसाधित किया जाता है। बेवलिंग फ़ील्ड या दुकान वेल्डिंग के लिए निर्दिष्ट पाइप अंत ज्यामिति स्थापित करता है।
सटीक बेवल आयाम पाइपलाइन परियोजनाओं के लिए विशेष रूप से महत्वपूर्ण हैं क्योंकि असंगत अंतिम तैयारी स्थापना के दौरान कठिनाइयों को बढ़ा सकती है।
13. अंतिम नॉनडिस्ट्रक्टिव परीक्षण
निर्दिष्ट होने पर विस्तार और हाइड्रोस्टैटिक परीक्षण के बाद अतिरिक्त अल्ट्रासोनिक, रेडियोग्राफ़िक या अन्य निरीक्षण किए जा सकते हैं। पाइप के सिरों का भी समर्पित निरीक्षण किया जा सकता है क्योंकि परिष्करण के दौरान अंतिम क्षेत्रों पर विशेष ध्यान देने की आवश्यकता होती है।
चुंबकीय कण परीक्षण का उपयोग उपयुक्त स्टील ग्रेड और निरीक्षण आवश्यकताओं के लिए किया जा सकता है ताकि प्रासंगिक सतह या पाइप के सिरों के आसपास की सतह के असंतुलन की पहचान की जा सके।
14. संक्षारणरोधी कोटिंग
मिट्टी, नमी, रसायन, या अन्य संक्षारक वातावरण के संपर्क में आने वाली पाइपलाइनों के लिए, योग्य स्टील पाइप परियोजना विनिर्देश के अनुसार जंग रोधी उपचार प्राप्त कर सकते हैं।
हुआयांग स्टील पाइप सहित कोटिंग समाधान प्रदान करता है3PE, 2PE, 3PP, 2PP, FBE, आंतरिक एपॉक्सी पाउडर, और आंतरिक तरल एपॉक्सी. इसकी संक्षारणरोधी प्रसंस्करण सीमा लगभग शामिल हैΦ159-Φ1,626 मिमी, की दीवार मोटाई के साथ4-40 मिमीऔर की लंबाई8–16 m.
प्रत्येक उत्पादन चरण क्यों मायने रखता है?
LSAW स्टील पाइप की गुणवत्ता अकेले वेल्डिंग द्वारा निर्धारित नहीं की जाती है। अंतिम उत्पाद का परिणाम संयुक्त नियंत्रण से होता हैस्टील प्लेट की गुणवत्ता, किनारे की तैयारी, सटीकता बनाना, वेल्डिंग पैरामीटर, गैर-विनाशकारी परीक्षण, विस्तार, हाइड्रोस्टैटिक परीक्षण, अंत परिष्करण और कोटिंग.
बड़े व्यास वाली परियोजनाओं के लिए, प्रारंभिक उत्पादन चरण में आयामी विचलन बाद के संचालन को प्रभावित कर सकता है। उदाहरण के लिए, किनारे की खराब तैयारी वेल्ड की गुणवत्ता को प्रभावित कर सकती है, जबकि अपर्याप्त फॉर्मिंग नियंत्रण पाइप की गोलाई और सीम संरेखण को प्रभावित कर सकता है। यही कारण है कि उत्पाद की निरंतर गुणवत्ता बनाए रखने के लिए एक व्यवस्थित विनिर्माण प्रक्रिया आवश्यक है।
हुआयांग किस LSAW स्टील पाइप का उत्पादन करता है?
हुआयांग स्टील पाइप बड़े {{0}व्यास वाले डबल{1}तरफा जलमग्न आर्क वेल्डेड स्टील पाइप का निर्माण करता है जो कवर करते हैंΦ406.4–Φ2,800 मिमीव्यास में,7-50 मिमीदीवार की मोटाई में, और6–12.5 mलंबाई में. कंपनी परियोजना आवश्यकताओं के अनुसार विभिन्न स्टील ग्रेड, आयाम और लंबाई का उत्पादन कर सकती है।
इसकी विनिर्माण और प्रसंस्करण क्षमताएं एलएसएडब्ल्यू उत्पादन से आगे तक फैली हुई हैंईआरडब्ल्यू स्टील पाइप, गर्म {{0}विस्तारित स्टील पाइप, विरोधी {{1}संक्षारण उपचार, स्टील पाइप गहरी प्रसंस्करण, और हाइड्रोस्टैटिक परीक्षण. यह एकीकृत क्षमता हुयांग को निरीक्षण और डाउनस्ट्रीम प्रसंस्करण के साथ बड़ी मात्रा में स्टील पाइप की आवश्यकता वाली परियोजनाओं का समर्थन करने की अनुमति देती है।
कच्चे स्टील प्लेट निरीक्षण से लेकर अंतिम कोटिंग तक, प्रत्येक चरण तैयार एलएसएडब्ल्यू स्टील पाइप के प्रदर्शन और विश्वसनीयता में योगदान देता है। वैश्विक खरीदारों के लिए, उत्पादन प्रक्रिया को समझने से आपूर्तिकर्ता की तकनीकी क्षमता, गुणवत्ता नियंत्रण प्रणाली, निरीक्षण कार्यक्रम और परियोजना की विशिष्ट आवश्यकताओं को पूरा करने की क्षमता का मूल्यांकन करना भी आसान हो जाता है।
और पढ़ें:
जंगरोधी लेपित स्टील पाइपों के मुख्य अनुप्रयोग क्षेत्र