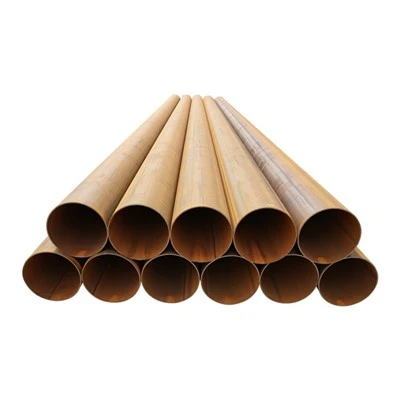
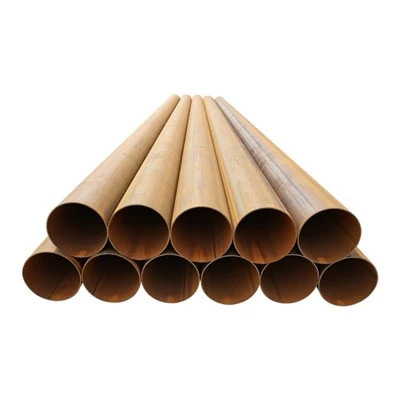
स्टील पाइप बुनियादी ढांचे, ऊर्जा परिवहन और संरचनात्मक इंजीनियरिंग में अपरिहार्य घटक हैं। सबसे व्यापक रूप से उपयोग की जाने वाली विनिर्माण विधियों में इलेक्ट्रिक रेजिस्टेंस वेल्डिंग और सबमर्ज्ड आर्क वेल्डिंग हैं। यद्यपि दोनों प्रक्रियाएं वेल्डेड स्टील पाइप का उत्पादन करती हैं, उनके विनिर्माण सिद्धांत, आयामी क्षमताएं, यांत्रिक प्रदर्शन और अनुप्रयोग क्षेत्र काफी भिन्न होते हैं। ईआरडब्ल्यू और एसएडब्ल्यू स्टील पाइप के बीच अंतर को समझना इंजीनियरों, खरीद विशेषज्ञों और परियोजना डिजाइनरों के लिए आवश्यक है, जिन्हें प्रदर्शन, लागत और परिचालन आवश्यकताओं को संतुलित करना होगा।
विनिर्माण प्रक्रिया तुलना
विद्युत प्रतिरोध वेल्डिंग (ईआरडब्ल्यू)
ईआरडब्ल्यू स्टील पाइप को ठंड से तैयार किया जाता है, एक स्टील पट्टी को बेलनाकार आकार में बनाया जाता है और फिर उच्च आवृत्ति विद्युत प्रतिरोध का उपयोग करके अनुदैर्ध्य सीम को वेल्डिंग किया जाता है। पट्टी के किनारों को विद्युत प्रवाह द्वारा गर्म किया जाता है और भराव धातु को शामिल किए बिना दबाव में एक साथ बनाया जाता है। वेल्डिंग प्रक्रिया तेज़, कुशल और अत्यधिक स्वचालित है, जो ईआरडब्ल्यू को छोटे से मध्यम व्यास के पाइपों के बड़े पैमाने पर उत्पादन के लिए उपयुक्त बनाती है।
क्योंकि ताप इनपुट सीम पर केंद्रित होता है और सटीक रूप से नियंत्रित होता है, वेल्ड क्षेत्र संकीर्ण होता है। वेल्डिंग के बाद, पाइप आमतौर पर वेल्ड क्षेत्र को सामान्य करने और माइक्रोस्ट्रक्चरल एकरूपता में सुधार करने के लिए गर्मी उपचार से गुजरता है। परिणामी पाइप अच्छी आयामी सटीकता और चिकनी सतह फिनिश प्रदान करता है।


जलमग्न आर्क वेल्डिंग (SAW)
SAW स्टील पाइप का निर्माण स्टील प्लेट को बेलनाकार आकार में बनाकर और दानेदार फ्लक्स के कंबल के नीचे डूबे एक सतत चाप का उपयोग करके सीम को वेल्डिंग करके किया जाता है। फ्लक्स पिघले हुए वेल्ड पूल को वायुमंडलीय प्रदूषण से बचाता है और गहरी पैठ की अनुमति देता है। SAW पाइपों का उत्पादन दो मुख्य विन्यासों में किया जा सकता है: अनुदैर्ध्य जलमग्न चाप वेल्डेड (LSAW) और सर्पिल जलमग्न चाप वेल्डेड (SSAW)।
SAW प्रक्रिया फिलर तार का उपयोग करती है और ERW की तुलना में एक बड़ा वेल्ड बीड प्रदान करती है। उच्च ताप इनपुट और गहरी पैठ के कारण, SAW पाइप विशेष रूप से मोटी {1}दीवार और बड़े -व्यास वाले अनुप्रयोगों के लिए उपयुक्त हैं। यह प्रक्रिया ईआरडब्ल्यू की तुलना में धीमी है लेकिन उच्च तनाव और मांग वाली सेवा शर्तों को संभालने में सक्षम वेल्ड का उत्पादन करती है।
निम्न तालिका प्रमुख विनिर्माण अंतरों का सारांश प्रस्तुत करती है।
| पैरामीटर | ईआरडब्ल्यू स्टील पाइप | स्टील पाइप देखा |
|---|---|---|
| वेल्डिंग विधि | उच्च-आवृत्ति विद्युत प्रतिरोध | फ्लक्स और भराव तार के साथ डूबा हुआ चाप |
| ऊष्मा इनपुट | कम और केंद्रित | ऊंची और गहरी पैठ |
| पूरक सामग्री | उपयोग नहीं किया | इस्तेमाल किया गया |
| विशिष्ट व्यास सीमा | छोटे से मध्यम | मध्यम से बहुत बड़ा |
| उत्पादन गति | उच्च | मध्यम |
यह विनिर्माण अंतर सीधे तौर पर यांत्रिक प्रदर्शन और लागत संरचना को प्रभावित करता है।
यांत्रिक गुण और संरचनात्मक प्रदर्शन
मजबूती और वेल्ड अखंडता
ईआरडब्ल्यू और एसएडब्ल्यू दोनों पाइप स्टील ग्रेड के आधार पर तुलनीय बेस मेटल ताकत हासिल कर सकते हैं। हालाँकि, वेल्ड संरचना भिन्न होती है। ईआरडब्ल्यू वेल्ड दबाव में ठोस अवस्था बंधन के माध्यम से बनते हैं, जिसके परिणामस्वरूप अपेक्षाकृत संकीर्ण गर्मी प्रभावित क्षेत्र होता है। जब ठीक से गर्मी का इलाज किया जाता है, तो ईआरडब्ल्यू वेल्ड मूल सामग्री के समान यांत्रिक गुण प्रदर्शित करते हैं।
दूसरी ओर, SAW वेल्ड में भराव धातु और गहरा संलयन शामिल होता है। व्यापक वेल्ड बीड और एकाधिक वेल्डिंग पास मोटाई क्षमता बढ़ाते हैं और उच्च आंतरिक दबाव के तहत प्रदर्शन में सुधार करते हैं। भारी दीवार वाली पाइपलाइनों और संरचनात्मक ढेरों के लिए, SAW पाइपों को अक्सर उनके मजबूत वेल्ड सुदृढीकरण के कारण पसंद किया जाता है।
आयामी सटीकता और दीवार की मोटाई
ईआरडब्ल्यू पाइप आम तौर पर सख्त आयामी सहनशीलता और चिकनी आंतरिक सतहों की पेशकश करते हैं क्योंकि वे सटीक रूप से रोल्ड स्ट्रिप स्टील से निर्मित होते हैं। यह उन्हें द्रव संचरण प्रणालियों जैसे सुसंगत प्रवाह विशेषताओं की आवश्यकता वाले अनुप्रयोगों के लिए उपयुक्त बनाता है।
SAW पाइप आमतौर पर मोटी स्टील प्लेटों से निर्मित होते हैं, जिससे बड़े व्यास और भारी दीवार मोटाई वाले पाइप का उत्पादन संभव हो पाता है। जबकि आयामी सहनशीलता ईआरडब्ल्यू की तुलना में थोड़ी कम सटीक होती है, वे उच्च दबाव और संरचनात्मक अनुप्रयोगों के लिए उद्योग मानकों के भीतर रहती हैं।
नीचे दी गई तालिका संरचनात्मक और परिचालन विशेषताओं की तुलना करती है।
| विशेषता | ईआरडब्ल्यू पाइप | देखा पाइप |
|---|---|---|
| दीवार की मोटाई | पतला से मध्यम | मध्यम से भारी |
| व्यास क्षमता | मध्यम आकार तक | बड़े व्यास उपलब्ध हैं |
| दबाव क्षमता | मध्यम से उच्च | ऊँचे से बहुत ऊँचे |
| सतही समापन | चिकना | थोड़ा वेल्ड सुदृढीकरण |
| लागत प्रति टन | निचला | उच्च |
ये अंतर विशिष्ट इंजीनियरिंग आवश्यकताओं के लिए उचित चयन निर्धारित करने में मदद करते हैं।
अनुप्रयोग का दायरा और उद्योग उपयोग
ईआरडब्ल्यू अनुप्रयोग
ईआरडब्ल्यू स्टील पाइप का व्यापक रूप से भवन निर्माण, यांत्रिक टयूबिंग, पानी की लाइनें, मचान और कम {{0} से {{1} मध्यम दबाव वाले तेल और गैस परिवहन में उपयोग किया जाता है। उनकी लागत दक्षता और उच्च उत्पादन दर उन्हें बड़ी मात्रा में मध्यम शक्ति वाले पाइपों की आवश्यकता वाली परियोजनाओं के लिए आदर्श बनाती है। शहरी बुनियादी ढांचा परियोजनाओं में, ईआरडब्ल्यू पाइप का उपयोग अक्सर संरचनात्मक समर्थन और उपयोगिता प्रणालियों के लिए किया जाता है जहां अत्यधिक दबाव प्रतिरोध आवश्यक नहीं होता है।
देखा अनुप्रयोग
SAW स्टील पाइप आमतौर पर लंबी दूरी की तेल और गैस पाइपलाइनों, अपतटीय प्लेटफार्मों, उच्च दबाव ट्रांसमिशन लाइनों और फाउंडेशन पाइलिंग में लगाए जाते हैं। मोटी दीवारों के साथ बड़े व्यास के पाइप बनाने की क्षमता SAW को उच्च दबाव के तहत विस्तारित दूरी पर हाइड्रोकार्बन के परिवहन के लिए विशेष रूप से उपयुक्त बनाती है। समुद्री या भारी औद्योगिक वातावरण में, SAW पाइप बढ़ी हुई संरचनात्मक विश्वसनीयता प्रदान करते हैं।
लागत और आर्थिक विचार
आर्थिक दृष्टिकोण से, कम सामग्री अपशिष्ट, तेज़ उत्पादन और कम वेल्डिंग उपभोग्य सामग्रियों के कारण ईआरडब्ल्यू पाइप आम तौर पर अधिक लागत प्रभावी होते हैं। वे तब लाभप्रद होते हैं जब परियोजना का बजट सीमित होता है और प्रदर्शन की मांग मध्यम होती है।
SAW पाइपों में मोटी प्लेट सामग्री, भराव धातु की खपत और अधिक गहन वेल्डिंग प्रक्रियाओं के कारण उच्च उत्पादन लागत शामिल होती है। हालाँकि, उच्च दबाव या उच्च लोड परिदृश्यों में, उनकी बढ़ी हुई संरचनात्मक क्षमता अतिरिक्त खर्च को उचित ठहराती है। सामग्री चयन के दौरान स्थायित्व और सुरक्षा मार्जिन सहित कुल जीवनचक्र लागत पर विचार किया जाना चाहिए।
गुणवत्ता नियंत्रण और परीक्षण
ईआरडब्ल्यू और एसएडब्ल्यू दोनों पाइपों को कठोर निरीक्षण से गुजरना पड़ता है, जिसमें आवश्यकता पड़ने पर अल्ट्रासोनिक परीक्षण, हाइड्रोस्टैटिक परीक्षण और रेडियोग्राफिक परीक्षा शामिल है। महत्वपूर्ण पाइपलाइन प्रणालियों में उपयोग के कारण SAW पाइपों को अक्सर अधिक व्यापक वेल्ड निरीक्षण प्राप्त होता है। आधुनिक उत्पादन लाइनें अंतरराष्ट्रीय मानकों का अनुपालन सुनिश्चित करने के लिए स्वचालित गैर-विनाशकारी परीक्षण को एकीकृत करती हैं।
निष्कर्ष
ईआरडब्ल्यू और एसएडब्ल्यू स्टील पाइप के बीच अंतर मुख्य रूप से वेल्डिंग पद्धति, आयामी क्षमता और अनुप्रयोग उपयुक्तता में निहित है। ईआरडब्ल्यू पाइप लागत दक्षता, आयामी सटीकता और मध्यम दबाव प्रणालियों के लिए उपयुक्तता प्रदान करते हैं। गहरी वेल्ड पैठ और मजबूत निर्माण के कारण SAW पाइप बड़े व्यास, मोटी दीवार और उच्च दबाव वाले अनुप्रयोगों में बेहतर प्रदर्शन प्रदान करते हैं।
ईआरडब्ल्यू और एसएडब्ल्यू के बीच चयन करने के लिए दबाव आवश्यकताओं, व्यास विनिर्देशों, पर्यावरणीय स्थितियों और परियोजना बजट के सावधानीपूर्वक मूल्यांकन की आवश्यकता होती है। इन भेदों को समझकर, इंजीनियर सूचित निर्णय ले सकते हैं जो स्टील पाइप अनुप्रयोगों में संरचनात्मक अखंडता, परिचालन विश्वसनीयता और आर्थिक प्रदर्शन को अनुकूलित करते हैं।